


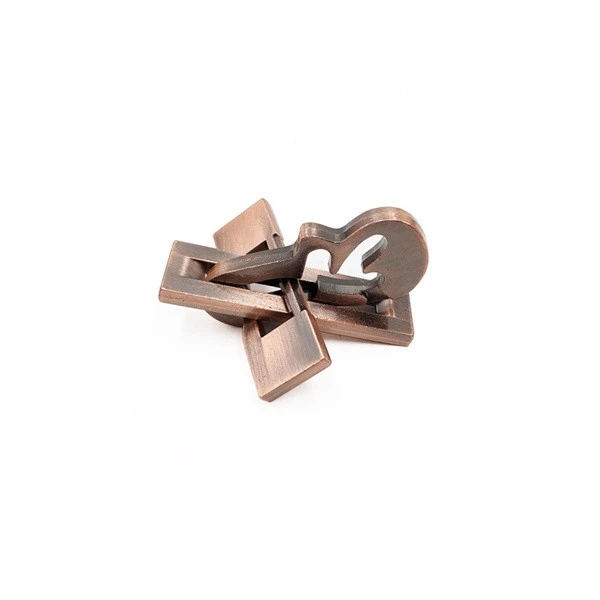
Литые детали из медного сплава
Qinhuangdao Zhongwei Precision Machinery Co., Ltd. является компанией, объединяющей литье под давлением из медных сплавов, литье под давлением металла на основе железа, литье под давлением металла на основе нержавеющей стали, литье под давлением металла из алюминиевого сплава, литье под давлением металла из никелевого сплава, литье металла из кобальтового сплава. Литье под давлением, литье под давлением из вольфрамового сплава.
Qinhuangdao Zhongwei Precision Machinery Co., Ltd. является компанией, объединяющей литье под давлением из медных сплавов, литье под давлением металла на основе железа, литье под давлением металла на основе нержавеющей стали, литье под давлением металла из алюминиевого сплава, литье под давлением металла из никелевого сплава, литье металла из кобальтового сплава. Литье под давлением, литье под давлением из вольфрамового сплава. Комплексное высокотехнологичное предприятие, объединяющее исследования и разработки, производство и продажу литья металлов под давлением, литья металлов под давлением из цементированного карбида и конструкционных деталей из порошковой металлургии. Он может производить детали для литья под давлением из алюминиевого сплава американского бренда 6061, детали для литья под давлением из алюминиевого сплава 6063, детали для литья под давлением из алюминиевого сплава японского бренда A6061, детали для литья под давлением из алюминиевого сплава A6063, детали для литья под давлением из алюминиевого сплава A6063, немецкий бренд AlMg1Si0.5 Литье под давлением из алюминиевого сплава немецкого бренда AlMg1Sicu и т. Д.
Описание продуктазапись
1. Стандарты реализации: компания строго придерживается сертификации ISO9001, ISO14001, IATF16949.
Продукция прошла сертификацию ROHS, FDA EU и др.
2. Стандарты материалов продукта: ISO, GB, ASTM, SAE, EN, DIN, BS, AMS, JIS, ASME, DMS, TOCT, GB
3. Основные процессы: литье под давлением MIM, порошковая металлургия PM, литье по выплавляемым моделям, литье алюминия под давлением,
4. Доступные материалы для порошковой металлургии:
Медные сплавы, железные основы, титановые сплавы, основы из нержавеющей стали, алюминиевые сплавы, никелевые сплавы, кобальтовые сплавы, вольфрамовые сплавы, цементированные карбиды, гидроксисплавы, магнитомягкие материалы и 3D-печать могут быть настроены в соответствии с требованиями заказчика.
Производственный процесс
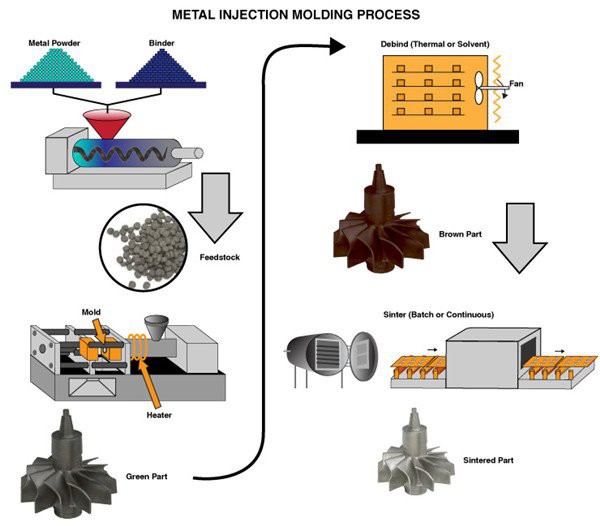
1. Детали, изготовленные методом литья под давлением из медного сплава, отличаются тем, что включают следующий этап подготовки:
а. Смешивание: порошок медного сплава и связующее вещество равномерно смешиваются друг с другом, чтобы получить корм для инъекций;
б. Литье под давлением: сырье впрыскивается в машину для литья под давлением, а сырье впрыскивается в цилиндр машины для литья под соответствующим давлением и нагревается для образования пластического материала с реологическими свойствами, а затем впрыскивается в форму под определенным давлением впрыска от сопло инжекторной машины. В полости он расплавляется и снова охлаждается и выдерживается под давлением в течение определенного периода времени, и, наконец, формируется заготовка;
в. Обезжиривание: примените процесс обезжиривания растворителем для обезжиривания и удаления связующего вещества, содержащегося в формовочной заготовке, поместите заготовку на этапе (b) в растворитель трихлорэтилена и замочите ее на некоторое время, выньте, взвесьте и наблюдайте за обезжириванием. показатель После выполнения требований вынести на сушку и дождаться спекания;
д. Спекание: процесс спекания проводится под защитой атмосферы, а заготовка для впрыска после обезжиривания на этапе (с) помещается в высокотемпературную печь для спекания, и температура постепенно повышается для завершения спекания.
2. Способ литья под давлением из медного сплава по п.1, отличающийся тем, что на описанной стадии (а) массовая доля химического состава в порошке медного сплава составляет: медь 98,8-99,2 процента, хром { {5}}.8-1.2 процента .
3. Технология литья под давлением медного сплава по п.1, отличающаяся тем, что на описанном этапе (b) давление впрыска, при котором исходный материал впрыскивается в цилиндр, составляет 115-135МПа, а скорость впрыска составляет {{3} } г/с, баррель Диапазон температур каждого температурного интервала во внутреннем цилиндре: 1-й цилиндр: 155~180 градусов, 2-й ствол: 145~180 градусов, 3-й ствол: 135~170 градусов, 4-й ствол: 120~160 градусов C, пять секций ствола: 115-160 град.
4. Процесс литья под давлением из медного сплава по п.1, отличающийся тем, что на описанном этапе (b) давление впрыска, при котором сырье впрыскивается в полость формы через сопло, составляет 85-110 МПа, а скорость впрыска составляет {{ 3}} г/с, диапазон температур в полости пресс-формы составляет 30 ~ 50 градусов.
5. Процесс литья под давлением из медного сплава по п.1, отличающийся тем, что весь цикл литья под давлением на описанном этапе (b) составляет 19-25 с, время охлаждения материала после плавления составляет 9-15 с, установка давления удержания Диапазон составляет 40 ~ 60 МПа.
6. Процесс литья под давлением из медного сплава по п.1, отличающийся тем, что на описанном этапе (c) время экстракции обезжиривания составляет 12-24 ч, а скорость обезжиривания обезжиренных волос после экстракции и обезжиривания агентом Luo составляет 3,7-4.0 процента.
7. Способ литья под давлением из медного сплава по п.6, отличающийся тем, что на описанной стадии (с) время экстракции обезжиривания составляет 15 часов.
8. Процесс литья под давлением медного сплава по п.1, отличающийся тем, что на описываемом этапе (г) диапазон температур спекания в печи для спекания составляет 100-1000 градусов, а литьевая заготовка после обезжиривания составляет соответственно 400 степень . В градусных условиях инкубировать 10 минут, затем постепенно нагревать до 480°С и инкубировать 20 минут, затем постепенно нагревать до 900°С и инкубировать 240 минут и, наконец, завершить спекание.
9. Способ литья под давлением медного сплава по любому из пп.1-8, отличающийся тем, что он также включает операцию последующей обработки, которая включает стадии: а, термообработка: в соответствии с фазовым превращением и кривой растворения медного сплава проводят обработку на твердый раствор и обработку старением: При этом процесс обработки на твердый раствор: проводят в атмосфере водорода или азота, заготовку после спекания помещают в нагревательную печь, нагревают до 960-980 градусов , держать в тепле в течение 1-2 ч, перестать нагреваться, затем использовать водород или азот для продувки и охлаждения для реализации охлаждения; процесс обработки старением: проводят под защитой водородной атмосферы, помещают спеченную заготовку в нагревательную печь, нагревают до 450-480 градусов, выдерживают в тепле в течение 4-6ч, прекращают нагрев, затем охлаждают печь; б. Проверка продукта после растворения и старения: проверяется продукт после растворения и старения. После горячей заливки и полировки микротвердость поверхности измеряют микротвердомером по Виккерсу. Материал из медного сплава подвергается термообработке. Твердость может достигать выше 70HV0,3; в. Антиокислительная обработка: Магнитная полировка: Магнитная полировка производится на изделиях после твердого раствора и старения; Первая очистка: отпечатки пальцев и масляные пятна на поверхности деталей из медного сплава удаляются переливом воды; Вторичная очистка: травление используется для удаления оксидной пленки с поверхности медного сплава; Антиокислительная обработка: на поверхности медного сплава формируется защитный слой для предотвращения окисления медного сплава; Вторая очистка: Поверхностные загрязнения и пыль удаляются непрерывным потоком воды; Сушка: используйте горячий воздух, чтобы высушить влагу на поверхности медного сплава; Проверка: Поверхность образца медного сплава после антиокислительной обработки однородна, без пятен воды и коррозии на поверхности, не меняет цвет после стояния и может выдерживать испытание дымом более 8 часов; Упаковка: после проверки упакуйте квалифицированную продукцию в Yuding и поместите ее на хранение.
Процесс пост-кастинга
1. Термическая обработка: отжиг, карбонизация, отпуск, закалка, нормализация, поверхностный отпуск.
2. Технологическое оборудование: ЧПУ, WEDM, токарный станок, фрезерный станок, сверлильный станок, шлифовальный станок и т.д.;
3. Обработка поверхности: порошковое напыление, хромирование, покраска, пескоструйная обработка, никелирование, цинкование, чернение, полировка, воронение и т.д.
Формы и контрольные приспособления
1. Срок службы формы: обычно полупостоянный. (кроме потерянной пены)
2. Срок поставки формы: 10-25 дней (в зависимости от структуры и размера продукта).
3. Обслуживание оснастки и пресс-форм: Zhongwei отвечает за прецизионные детали.

Контроль качества
1. Контроль качества: уровень брака составляет менее 0,1 процента.
2. Образцы и пробный запуск будут проверены на 100 процентов во время производства и перед отправкой, проверка образцов для массового производства в соответствии со стандартами ISDO или требованиями заказчика.
3. Испытательное оборудование: дефектоскопия, анализатор спектра, анализатор золотого изображения, трехкоординатная измерительная машина, оборудование для определения твердости, машина для испытания на растяжение.



Отправить запрос
