


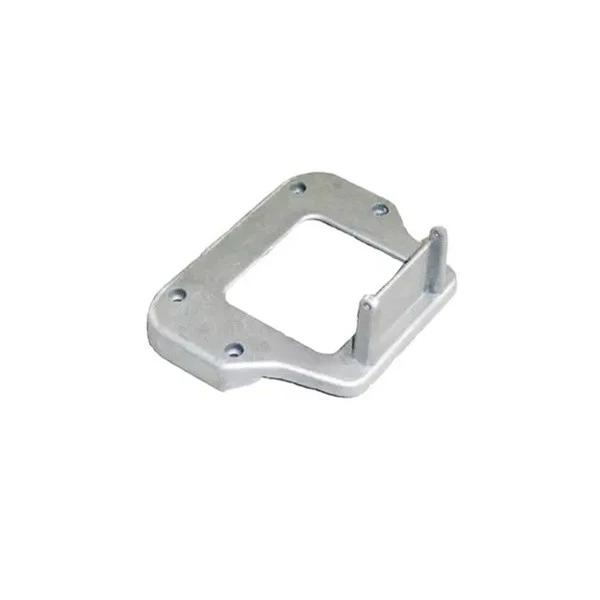


Штампованные детали из порошковой металлургии из алюминиевого сплава
Штампованные детали из порошковой металлургии из алюминиевого сплава, изготовленные методом порошковой металлургии. Он разделен на четыре вида порошковых высокопрочных, сверхвысокопрочных, высокотемпературных и низкоплотных алюминиевых сплавов: обычно используемые процессы быстрого отверждения включают газовое распыление и литье под давлением, дробление тонкой полосы и т. Д.
Компания Qinhuangdao Zhongwei Precision Machinery Co., Ltd. занимается техническими исследованиями и разработками штампованных деталей из алюминиевого сплава, изготовленных методом порошковой металлургии, и теперь может производить американские марки: 6061 детали из порошковой металлургии, 6063 детали из порошковой металлургии, японские марки. : Детали из порошковой металлургии A6061, Детали из порошковой металлургии A6063, Германия Марка: Детали из порошковой металлургии AlMg1Si0.5, Детали из порошковой металлургии AlMg1Sicu.
Qinhuangdao Zhongwei Precision Machinery Co., Ltd. Подразделение порошковой металлургии было создано в 2007 году и расположено в городе Циньхуандао, провинция Хэбэй. Имеются две производственные линии для литья металлов под давлением MIM и порошковой металлургии PM. Существующие продукты собственной разработки компании: немецкая основовязальная машина Maya Блоки цепи с датчиками, шестерни электропривода, роторы автомобильных масляных насосов, шестерни трансмиссии стиральных машин и другие продукты, производимые продукты порошковой металлургии охватывают автомобили, мотоциклы, электроинструменты, бытовая техника, Детали текстильного оборудования и другие области. Наша компания представляет собой комплексное высокотехнологичное предприятие, занимающееся исследованиями и разработками, производством и продажей конструкционных деталей из медного сплава, железной основы, нержавеющей стали, алюминиевого сплава, никелевого сплава, кобальтового сплава, вольфрамового сплава, цементированного карбида и порошковой металлургии.
Описание продукта
1. Стандарты реализации: компания строго придерживается сертификации ISO9001, ISO14001, IATF16949.
Продукция прошла сертификацию ROHS, FDA EU и др.
2. Стандарты материалов продукта: ISO, GB, ASTM, SAE, EN, DIN, BS, AMS, JIS, ASME, DMS, TOCT, GB
3. Основные процессы: литье под давлением MIM, порошковая металлургия PM, литье по выплавляемым моделям, литье алюминия под давлением,
4. Доступные материалы для порошковой металлургии:
Медный сплав, железная основа, титановый сплав, основа из нержавеющей стали, алюминиевый сплав, никелевый сплав, кобальтовый сплав, вольфрамовый сплав, цементированный карбид, гидроксильный сплав, магнитомягкий материал и 3D-печать могут быть настроены в соответствии с требованиями заказчика.
Классификация процессов
Штампованные детали из порошковой металлургии из алюминиевого сплава, изготовленные методом порошковой металлургии. Он разделен на четыре вида порошковых высокопрочных, сверхвысокопрочных, высокотемпературных и низкоплотных алюминиевых сплавов: обычно используемые процессы быстрого затвердевания включают газовое распыление и литье под давлением, дробление тонкой полосы и т. д. Из-за быстрого затвердевание / порошковая металлургия - полный процесс быстрого затвердевания, сплав имеет характеристики тонкой структуры и небольшой сегрегации состава, а его механические свойства часто лучше, чем у алюминиевых сплавов, произведенных традиционной металлургией слитков. Однако порошковые высокопрочные и малоплотные алюминиевые сплавы являются предметом постоянной конкуренции совершенствования со стороны традиционных высокопрочных и малоплотных алюминиевых сплавов, и перспективы их применения неясны. Механические свойства порошковых жаропрочных сверхвысокопрочных алюминиевых сплавов явно лучше, чем у традиционных алюминиевых сплавов, и они не могут быть получены традиционными способами, что показывает хорошие перспективы применения. Высокотемпературный порошок, сверхвысокопрочные алюминиевые сплавы могут использоваться для замены титановых сплавов или сталей, используемых в авиационной и аэрокосмической областях ниже 315 градусов, для снижения веса и снижения затрат.
1. Быстротвердеющий порошок и алюминиевый сплав
Быстрое отверждение порошкообразных алюминиевых сплавов является одним из важнейших достижений быстрого отверждения. Национальное консультативное бюро по материалам (NMAB) провело всестороннюю оценку исследований передовых алюминиевых сплавов быстрого отверждения и пришло к выводу, что: (1) характеристики порошковых алюминиевых сплавов с быстрым отверждением намного превосходят характеристики традиционной металлургии слитков; (2) Быстроотвержденные алюминиевые сплавы порошковой металлургии в основном используются в авиационной промышленности; (3) современные знания о фазовых соотношениях, микроструктуре и структурных свойствах неприменимы к быстрозатвердевающим алюминиевым сплавам. Оценка Консультативного бюро является решительной поддержкой исследований, разработок, испытаний и производства быстрозатвердевающих алюминиевых сплавов, и в отчете особо указывается, что необходимо разработать долгосрочные обширные планы фундаментальных исследований и разработок.
Быстрозатвердевшие алюминиевые сплавы добились многих достижений в области порошковых сплавов с высокой удельной прочностью, порошковых жаропрочных алюминиевых сплавов, порошковых высокопрочных алюминиевых сплавов и порошковых износостойких алюминиевых сплавов, особенно достижений порошковых жаропрочных алюминиевых сплавов.
2. Поковка из порошкового алюминиевого сплава
Общий технологический процесс порошковой металлургии: измельчение порошка, прессование, спекание (в том числе горячее изостатическое прессование, холодное изостатическое прессование и др.), ковка, отделка. Заготовки из алюминиевой порошковой металлургии подходят для производства конструкционных деталей методами ковки. При ковке алюминиевых заготовок, горячей или холодной, на спеченную алюминиевую заготовку наносится графитовая смазка, чтобы обеспечить надлежащее течение металла во время ковки. Для деталей, требующих строгого заполнения полости штампа, рекомендуется горячая штамповка на 300-400 градус. Давление ковки обычно не превышает 345 МПа. Ковка обычно выполняется с закрытым штампом, поэтому во время ковки не образуется облоя, а только уплотнение и боковое течение. Потеря стружки обычных поковок близка к 50%, а поковок порошковой металлургии - менее 10%. Плотность кованых деталей из порошковой металлургии составляет 99,5 процента от теоретической плотности, прочность на 40 процентов -60 процентов выше, чем у некованых деталей из порошковой металлургии, а предел усталостной долговечности увеличен более чем в два раза. В остальном он похож на обычные поковки.
3. Высокопрочный предварительно легированный порошковый алюминиевый сплав.
Высокопрочные предварительно легированные порошковые алюминиевые сплавы 7090, 7091, X7064, CW67 и IN9021 и т. д. могут быть кованы всеми существующими методами ковки и могут быть переработаны в различные типы поковок в открытых и закрытых штампах. Текучесть и деформационное поведение этих сплавов аналогичны сплаву 7075, а рекомендуемые температуры ковки такие же, как у сплавов 7010, 7049, 7050 или 7075.
Быстро отвержденные или легированные порошки могут быть превращены в слитки различных размеров с помощью некоторых методов консолидации, таких как горячее вакуумное прессование или горячее изостатическое прессование, с массой от 45 кг до 1360 кг. В этой форме слитков высокопрочные предварительно легированные сплавы порошковой металлургии часто могут быть превращены непосредственно в поковки или с помощью других методов обработки, таких как прокатка или экструзия, в прутки или листы для ковки. Алюминиево-литиевые сплавы, изготовленные по технологии предварительно легированной порошковой металлургии, намного дороже, чем сплавы промышленной слитковой металлургии серии 7ХХХ, поэтому прецизионная ковка является наиболее экономичным и эффективным методом ковки.
Высокопрочные предварительно легированные алюминиевые сплавы порошковой металлургии обычно подвергаются термообработке до состояния T7XXX (обработка на твердый раствор и стабилизация) для получения наилучшего сочетания прочности и вязкости разрушения, а также сопротивления отслаиванию и коррозионному растрескиванию под напряжением. Коррозионная стойкость предварительно легированных алюминиевых сплавов порошковой металлургии при высоких уровнях прочности намного лучше, чем у металлургии слитков. Что касается высокопрочного сплава IN9021, то его поковки обычно обрабатывают до состояния Т4 (обработка на твердый раствор и естественное старение). Поковки некоторых из вышеперечисленных сплавов, ввиду их превосходных комплексных свойств, частично используются в промышленности в аэрокосмической промышленности.
4. Предварительно легированные антикоррозийные поковки из алюминиевого сплава порошковой металлургии.
Сплав IN9052 представляет собой предварительно легированный алюминиевый сплав средней прочности с механическими свойствами, аналогичными свойствам сплава для металлургии слитков (I / M) 5083, но с превосходной коррозионной стойкостью. Этот сплав выковывается при более низкой температуре (менее 370 градусов), а его характеристики текучести и деформации аналогичны сплаву 5083. Как и высокопрочные алюминиевые сплавы порошковой металлургии, сплавы IN9052 консолидируются в слитки, которые затем экструдируют, а затем куют. Из-за цены материала до сих пор применим метод прецизионной ковки.
5. Поковки из предварительно легированного порошковой металлургии из алюминиевого сплава, устойчивые к высоким температурам.
Несколько методов быстрого отверждения, включая распыление, центробежное плавление и планарное плавление, были использованы для разработки ряда предварительно легированных алюминиевых сплавов, которые значительно улучшили высокотемпературные свойства по сравнению с существующими металлургическими ковкими алюминиевыми сплавами в слитках, такими как сплавы 2219 и 2618, и Литой алюминиевый сплав А201. Эти сплавы были разработаны для придания поковкам повышенных свойств в диапазоне температур 205~345 градусов, которые не достигаются существующими алюминиевыми сплавами.
Было обнаружено, что из-за высокотемпературных свойств этих сплавов трудно превратить их в поковки, которые имеют вдвое большее напряжение течения, чем сплав 7075. Рекомендуемые температуры ковки для этих сплавов полностью не определены, но обычно ковка производится при температуре ниже 370 градусов, чтобы сохранить микроструктурные характеристики сплава. Все эти высокотемпературные алюминиевые сплавы не подлежат термической обработке, и их механические свойства могут быть улучшены за счет дисперсионного упрочнения, промежуточных соединений и деформационного упрочнения.
Процесс пост-кастинга
1. Термическая обработка: отжиг, карбонизация, отпуск, закалка, нормализация, поверхностный отпуск.
2. Технологическое оборудование: ЧПУ, WEDM, токарный станок, фрезерный станок, сверлильный станок, шлифовальный станок и т.д.;
3. Обработка поверхности: порошковое напыление, хромирование, покраска, пескоструйная обработка, никелирование, цинкование, чернение, полировка, воронение и т.д.

Формы и контрольные приспособления
1. Срок службы формы: обычно полупостоянный. (кроме потерянной пены)
2. Срок поставки формы: 10-25 дней (в зависимости от структуры и размера продукта).
3. Обслуживание оснастки и пресс-форм: Zhongwei отвечает за прецизионные детали.

Контроль качества
1. Контроль качества: уровень брака составляет менее 0,1 процента.
2. Образцы и пробный запуск будут проверены на 100 процентов во время производства и перед отправкой, проверка образцов для массового производства в соответствии со стандартами ISDO или требованиями заказчика.
3. Испытательное оборудование: дефектоскопия, анализатор спектра, анализатор золотого изображения, трехкоординатная измерительная машина, оборудование для определения твердости, машина для испытания на растяжение;
4. Обеспечить послепродажное обслуживание.

 Спеченные детали из порошковой металлургии из алюмин...
 Спеченные детали Intelligent Lock для порошковой мет...
 Спеченные детали зубчатой порошковой металлургии
 Спеченные детали порошковой металлургии из суперсплавов
 Штампованные детали из порошковой металлургии из мед...
 Спеченные детали из порошковой металлургии из нержав...
Отправить запрос
