


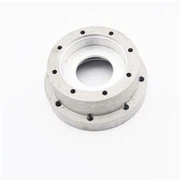
Штампованные детали из порошковой металлургии A6061
Композиты с алюминиевой матрицей представляют собой гетерогенные смеси на основе алюминия и его сплавов, армированные металлом, неметаллическими частицами, нитевидными кристаллами или волокнами, и находят широкое применение в аэрокосмической, автомобильной и других областях. Поскольку армирование может быть добавлено в матрицу композитного материала в любой пропорции с помощью этого метода, армирование также легко образует более однородное распределение в макроскопическом масштабе, температура спекания низкая, а реакцию на границе раздела легко контролировать.
Внедрение продукции
|
Штампованные детали из порошковой металлургии A6061 |
||||||||
|
Элемент |
Материал |
Производственный процесс |
Температура спекания |
Форма |
Обычай |
|||
|
A6061 Порошковая металлургия |
A6061 |
Прессование порошковой металлургии |
780 градусов |
Для настройки |
Да |
|||
|
Химический состав |
Си:0.40-0.8 Fe::0.7 Медь: 0.15-0.40 Мн:0.15 Мг:0.8-1.2 Кр:0.04-0.35 Zn: 0.25 Ти:0.15 Al: Баланс Другие: Индивидуальные: {{0}}.05 Итого: 0.15 |
|||||||
|
Доступные материалы |
Низкоуглеродистая нержавеющая сталь, титановый сплав (Ti, TC4), медный сплав, вольфрамовый сплав, твердый сплав, жаропрочный сплав (718, 713) |
|||||||
|
Гладкость |
Точность размеров |
Плотность продукта |
Внешний вид лечение |
Соответствующий вес |
||||
|
Шероховатость 1-5 мкм |
(±{{0}}.1 процента -±0,5 процента) |
7.3-7.6 г/см³ |
В соответствии с требованиями заказчика |
0.03g-400g) |
||||
Композиты с алюминиевой матрицей представляют собой гетерогенные смеси на основе алюминия и его сплавов, армированные металлом, неметаллическими частицами, нитевидными кристаллами или волокнами, и находят широкое применение в аэрокосмической, автомобильной и других областях. Поскольку армирование может быть добавлено к матрице композитного материала в любой пропорции с помощью этого метода, армирование также легко образует более однородное распределение в макроскопическом масштабе, температура спекания низкая, а реакцию на поверхности раздела легко контролировать; в то же время характеристики и стабильность материала значительно лучше, чем при получении другими методами, поэтому метод порошковой металлургии стал широко используемым процессом для получения композитов с алюминиевой матрицей.
Технологические этапы получения композиционных материалов методом порошковой металлургии
1. Смешайте порошок
Общие методы смешивания включают обычное сухое смешивание, шаровую мельницу и мокрое смешивание. Среди трех методов смешивания порошков обычное сухое смешивание и мокрое смешивание склонны к неравномерному распределению армирующих элементов и большому количеству агломераций и наслоений. Шаровая мельница обычно используется чаще и эффективнее.
2. Предварительное прессование порошка
После завершения смешивания порошка проводится предварительная обработка порошка. Методы предварительного прессования порошков в основном включают холодное прессование и холодное изостатическое прессование. Напротив, холодное прессование является экономичным и широко используемым методом предварительного прессования порошков. После предварительного прессования порошка алюминиевого сплава плотность предварительного прессования обычно должна составлять от 70 до 80 процентов от плотности композитного материала, чтобы облегчить выход газа на стадии дегазации. Поскольку алюминиевый порошок и армирующие элементы легко поглощают водяной пар и окисляются, то порошкообразная зеленая масса выделяет большое количество водяного пара, водорода, двуокиси углерода и угарного газа при нагревании. Поэтому сырое тело перед горячей обработкой следует дегазировать, чтобы избежать пузырьков воздуха и трещин в продукте; температура дегазации, как правило, должна быть равна или немного выше температуры последующего горячего прессования, деформации при горячей обработке и температуры термообработки, чтобы избежать образования пузырьков и расслоения в материале, вызванных остатками воды и газа в прессовке. Однако, если температура слишком высока, некоторые другие элементы в алюминиевом сплаве могут сгореть, а интерметаллические соединения, которые играют упрочняющую роль в сплаве, будут агрегироваться и укрупняться, снижая характеристики материала.
3. Отверждение
После дегазации порошка его уплотняют, т.е. спекают, подвергают горячему прессованию, горячему изостатическому прессованию и рассыпчатому порошку горячего прессования или предварительно прессованному порошку. В случае обеспечения низкой себестоимости и высокой производительности заготовку формируют методом одноосного холодного выдавливания, после дегазации ее нагревают до определенной температуры с определенной скоростью и подвергают горячему выдавливанию в соответствии с определенным коэффициентом выдавливания, а затем конечную плавку. обработка проводится для получения конечного материала. Этот процесс формирования порошка, который сочетает в себе порошковую металлургию с последующими обработками уплотнения (такими как экструзия, прокатка и т. д.), позволяет порошку подвергаться пластической деформации при кратковременной высокой температуре и высоком давлении, а затем реализует связь между частицами порошка. По сравнению с обычным методом порошковой металлургии, в дополнение к трехмерному сжимающему напряжению, частицы порошка также испытывают огромную силу сдвига в направлении экструзии во время процесса экструзии. Прочность связи между соседними частицами порошка дополнительно повышается после разрушения оксидной пленки на поверхности. По сравнению с дорогостоящим процессом горячего изостатического прессования специфический процесс получения композиционных материалов методом порошковой металлургии включает следующие этапы.
Процесс литья металлов под давлением

Системы обнаружения




Отправить запрос
