


Литье в песчаные формы из ковкого чугуна
Литье в песчаные формы с ковким чугуном — это тип чугуна с высоким содержанием графита, открытый Кейсом в 1943 году. В то время как большинство разновидностей чугуна слабее и более хрупкие, ковкий чугун имеет более высокую ударопрочность и усталостную прочность благодаря включениям сфероидального графита.
Описание продукта
Литье в песчаные формы с ковким чугуном — это тип чугуна с высоким содержанием графита, открытый Кейсом в 1943 году. В то время как большинство разновидностей чугуна слабее и более хрупкие, ковкий чугун имеет более высокую ударопрочность и усталостную прочность благодаря включениям сфероидального графита.
25 октября 1949 года Кейт Дуайт Миллис, Альберт Пол Ганебин и Норман Боден Пиллинг получили патент США 2 485 760 на чугунный сплав для производства ковкого чугуна путем обработки магнием. Август Ф. Михан получил патент в январе 1931 года на модификацию железа силицидом кальция для производства ковкого чугуна, который впоследствии был лицензирован как миханит и все еще производится в 2017 году.
После более чем десяти лет осаждения Qinhuangdao Zhongwei Precision Machinery Co., Ltd. имеет богатый опыт в производстве различных марок ковкого чугуна, отливок из суперсплавов, нержавеющей стали и других отливок. Мы ожидаем, что производители со всего мира будут консультироваться и вести переговоры.
Литье в песчаные формы из чугуна с шаровидным графитом, национальные сорта
1. Стандарты реализации: Компания строго придерживается сертификации ISO9001 и TS 16949.
2. Стандарты материала продукта: ISO, GB, ASTM, SAE, ISO, EN, DIN, JIS, BS
3. Основные процессы: литье в песчаные формы, литье по выплавляемым моделям из кремнеземного золя, литье по выплавляемым моделям из жидкого стекла, литье в оболочку, снятие заусенцев, пескоструйная обработка, механическая обработка, термообработка, проверка на герметичность, обработка поверхности и т. д.
4. Доступные материалы:
ГГГ40 | - | ГГГ50 | ГГГ60 | ГГГ70 | ГГГ80 |
60-40-18 | 65-45-12 | 70-50-05 | 80-60-03 | 100-70-03 | 120-90-02 |
И легированная сталь, серый чугун, чугун, литая сталь, литой алюминий, литая медь и т. д. могут быть изготовлены по индивидуальному заказу в соответствии с требованиями заказчика.
Страна | Отливки из ковкого чугуна | ||||||
Китай | КТ400-18 | КТ450-10 | КТ500-7 | КТ600-3 | КТ700-2 | КТ800-2 | КТ900-2 |
Япония | FCD400 | FCD450 | FCD500 | FCD600 | FCD700 | FCD800 | - |
U.S. | 60-40-18 | 65-45-12 | 70-50-05 | 80-60-03 | 100-70-03 | 120-90-02 | - |
Россия | B40 | B45 | B50 | B60 | B70 | B80 | B100 |
Германия | ГГГ40 | - | ГГГ50 | ГГГ60 | ГГГ70 | ГГГ80 | - |
Италия | ГС370-17 | ГС400-12 | ГС500-7 | ГС600-2 | ГС700-2 | ГС800-2 | - |
Франция | ФГС370-17 | ФГС400-12 | ФГС500-7 | ФГС600-2 | ФГС700-2 | ФГС800-2 | - |
U.K. | 400/17 | 420/12 | 500/7 | 600/7 | 700/2 | 800/2 | 900/2 |
Польша | ЗС3817 | ЗС4012 | ЗС4505 | ZS6002 | ZS7002 | ZS8002 | ЗС9002 |
5002 | |||||||
Индия | СГ370/17 | СГ400/12 | SG500/7 | СГ600/3 | СГ700/2 | СГ800/2 | - |
Румыния | - | - | - | - | ФГН70-3 | - | - |
Испания | ФГЭ38-17 | ФГЭ42-12 | ФГЭ50-7 | ФГЭ60-2 | ФГЭ70-2 | ФГЭ80-2 | - |
Болгария | ФНГ38-17 | ФНГ42-12 | ФНГ50-7 | ФНГ60-2 | ФНГ70-2 | ФНГ80-2 | - |
Австралия | 300-17 | 400-12 | 500-7 | 600-3 | 700-2 | 800-2 | - |
Швеция | 0717-02 | - | 0727-02 | 0732-03 | 0737-01 | 0864-03 | - |
Венгрия | ГВ38 | ГВ40 | ГВ50 | ГВ60 | ГВ70 | - | - |
Болгария | 380-17 | 400-12 | 450-5 | 600-2 | 700-2 | 800-2 | 900-2 |
500-2 | |||||||
(Международная организация по стандартизации) | 400-18 | 450-10 | 500-7 | 600-3 | 700-2 | 800-2 | 900-2 |
(КОПАНТ) | - | ФМНП45007 | ФМНП55005 | ФМНП65003 | ФМНП70002 | - | - |
Финляндия | GRP400 | - | GRP500 | GRP600 | GRP700 | GRP800 | - |
Нидерланды | GN38 | GN42 | GN50 | GN60 | GN70 | - | - |
Люксембург | ФНГ38-17 | ФНГ42-12 | ФНГ50-7 | ФНГ60-2 | ФНГ70-2 | ФНГ80-2 | - |
Австрия | SG38 | SG42 | SG50 | SG60 | SG70 | - | - |

Литье и плавка
Литье в песчаные формы из ковкого чугуна — это не отдельный материал, а часть группы материалов, которые можно контролировать для получения материалов с широким диапазоном свойств. Общей определяющей характеристикой этой группы материалов является форма графита. В ковком чугуне графит имеет сферическую форму, а не хлопья в сером чугуне. Острые чешуйки графита создают точки концентрации напряжений в металлической матрице, а округлые конкреции препятствуют образованию трещин, обеспечивая повышенную пластичность, что и дало название сплаву. Образование конкреций достигается добавлением сфероидизирующих элементов, чаще всего магния (магний кипит при 1100°, а железо плавится при 1500°), реже церия (обычно в виде смеси редкоземельных металлов). Также использовался теллур. Иттрий, часто входящий в состав мишметаллов, также исследовался как возможный агент, образующий нодуляры.
Аустенитный ковкий чугун (ADI; т. е. аустенитный отпуск) был открыт в 1950-х годах, но коммерциализировать его удалось лишь несколько лет спустя. В ADI металлургическая структура контролируется с помощью сложного процесса термообработки.
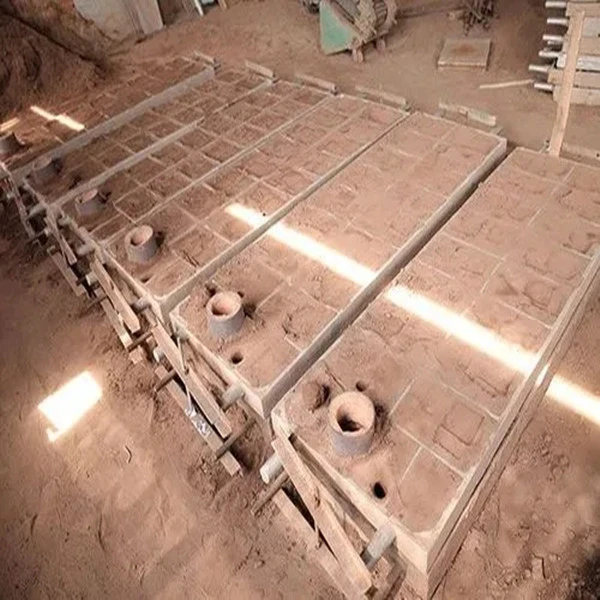
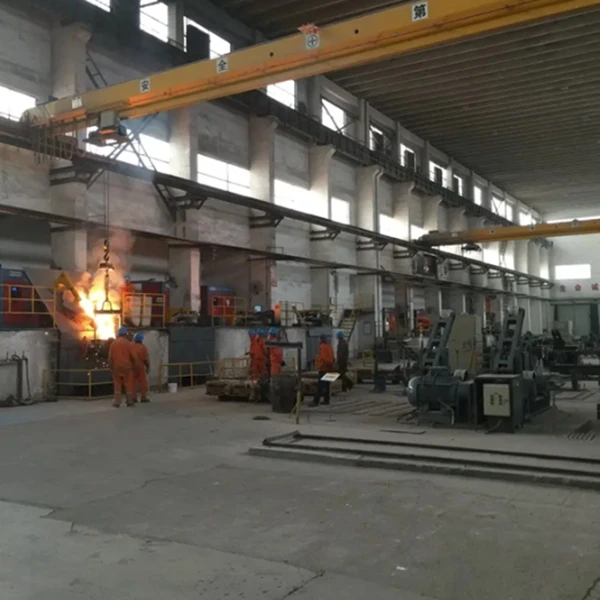
Дефекты литья в песчаные формы из ковкого чугуна
Дефекты литья в песчаные формы: холодоизоляция, недостаточная заливка, поры, налипание песка, включения песка, песчаные дыры и набухание песка.
1. Недостаточная холодоизоляция и заливка Недостаточная емкость заполнения жидким металлом или плохие условия заполнения. Прежде чем полость будет заполнена, расплавленный металл перестанет течь, что приведет к недостаточной заливке или дефектам холодоизоляции в отливке. При недостаточной заливке отливка не сможет получить законченную форму; при холодной изоляции, хотя отливка может получить законченную форму, механические свойства отливки серьезно ухудшаются из-за наличия не полностью проплавленных швов.
Предотвратите недостаточную заливку и изоляцию от холода: увеличьте температуру заливки и скорость заливки.
2. Газ пористости не успевает выйти до того, как жидкий металл покроется коркой, и в отливке образуются дырчатые дефекты. Внутренние стенки пор гладкие, блестящие или слегка окисленные. После того, как в отливке образовались поры, ее эффективная площадь опоры будет уменьшена, а вокруг пор будет вызвана концентрация напряжений, что снизит ударопрочность и сопротивление усталости отливки. Поры также могут снижать плотность отливки, в результате чего некоторые отливки, требующие гидростатических испытаний, подлежат утилизации. Кроме того, пористость также отрицательно влияет на коррозионную стойкость и жаропрочность отливки.
Предотвратите образование пор: уменьшите содержание газа в расплавленном металле, увеличьте воздухопроницаемость песчаной формы и добавьте воздушный стояк на высоте полости.
3. Слой трудноудаляемого песка, налипший на поверхность липкой отливки, называется липким песком. Липкий песок не только влияет на внешний вид отливок, но также увеличивает объем работ по очистке и резке отливок и даже влияет на срок службы машины. Например, когда на поверхности литых зубов есть липкий песок, их легко повредить. Если в деталях машины, таких как насосы или двигатели, есть липкий песок, это повлияет на поток жидкостей, таких как мазут, газ, смазочное масло и охлаждающая вода, и загрязнит и изнашивает всю машину.
Предотвратите прилипание песка: добавьте в формовочный песок угольную пыль и нанесите на поверхность формы антипригарную песчаную краску.
4. Канавки и рубцовые дефекты, образованные включениями песка на поверхности отливки, очень легко возникают при литье толстых и крупных плоских отливок в мокрые формы.
Большинство деталей, выделяющих песок при отливке, контактируют с верхней поверхностью песчаной формы. На верхнюю поверхность полости воздействует лучистое тепло расплавленного металла, который легко выгибается и деформируется. Когда искривленный слой песка постоянно размывается потоком расплавленного металла, он может сломаться и расколоться, остаться на месте или быть унесенным в другие места. Чем больше верхняя поверхность отливки, тем больше объемное расширение формовочной смеси и больше склонность к образованию песчаных включений.
5. Трахома – дырчатый дефект, заполненный формовочной смесью внутри или на поверхности отливки.
6. При заливке песка стенка формы смещается под давлением расплавленного металла, и отливка частично расширяется, образуя дефект. Чтобы предотвратить расширение песка, следует увеличить прочность песчаной формы, жесткость ящика с песком, усилие напорного ящика или усилие затяжки при закрытии ящика, а температуру заливки следует соответствующим образом снизить, чтобы поверхность корка расплавленного металла раньше, чтобы уменьшить воздействие расплавленного металла на форму. давление.

Процесс пост-кастинга
1. Термическая обработка: отжиг, карбонизация, отпуск, закалка, нормализация, поверхностный отпуск.
2. Технологическое оборудование: ЧПУ, WEDM, токарный станок, фрезерный станок, сверлильный станок, шлифовальный станок и т.д.;
3. Обработка поверхности: порошковое напыление, хромирование, покраска, пескоструйная обработка, никелирование, цинкование, чернение, полировка, воронение и т.д.
Формы и контрольные приспособления
1. Срок службы формы: обычно полупостоянный. (кроме потерянной пены)
2. Срок поставки формы: 10-25 дней (в зависимости от структуры и размера продукта).
3. Обслуживание оснастки и пресс-форм: Zhongwei отвечает за прецизионные детали.
Контроль качества
1. Контроль качества: уровень брака составляет менее 0,1 процента.
2. Образцы и пробный запуск будут проверены на 100 процентов во время производства и перед отправкой, проверка образцов для массового производства в соответствии со стандартами ISDO или требованиями заказчика.
3. Испытательное оборудование: дефектоскопия, анализатор спектра, анализатор золотого изображения, трехкоординатная измерительная машина, оборудование для определения твердости, машина для испытания на растяжение;
4. Обеспечить послепродажное обслуживание.
5. Качество можно проследить.
Заявление
Большую часть годового производства Ductile Iron Sand Casting составляют трубы из ковкого чугуна для водопроводных и канализационных труб. Он может конкурировать с полимерными материалами, такими как ПВХ, ПЭВП, ПЭНП и ПП, которые намного легче стали или ковкого чугуна; они становятся мягче и слабее и требуют защиты от физических повреждений.
Ковкое железо особенно полезно во многих автозапчастях, которые должны быть прочнее алюминия, но не обязательно стали. Другие основные промышленные применения включают внедорожные дизельные грузовики, грузовики класса 8, сельскохозяйственные тракторы и насосы для нефтяных скважин. В ветроэнергетике ковкий чугун используется для конструкционных деталей, таких как ступицы колес и рамы. Ковкий чугун подходит для больших сложных форм и высоких (усталостных) нагрузок.
Железо SG используется во многих арфах для роялей (железная пластина, к которой крепятся струны фортепиано под высоким давлением).


Отправить запрос
